

Motståndsstumsvetsmaskiner för metallskarvning
Högprecisionsmotståndssvetssystem konstruerade för solid-state kontinuerlig ände-till-ände sammanfogning av stavar, trådar, rör och metallprofiler.


Kategoriintroduktion
Motståndsstumsvetsning är en solid-state termisk-mekanisk sammanfogningsprocess som används för att ansluta metallkomponenter ände till ände utan tillsatsmaterial. Fastklämda arbetsstycken är inriktade under axiell kraft medan lågspänningsström med hög ström passerar genom det angränsande gränssnittet. Det resulterande kontaktmotståndet genererar lokal värme, vilket mjukgör materialet innan ett axiellt stört slag smider fogen. Denna process tillämpas på kontinuerliga produktionslinjer som bearbetar cirkulära stänger, trådmaterial, platta remsor och strukturella profiler där draghållfastheten måste matcha basmetallen. Utrustningsvalet beror direkt på arbetsstyckets tvärsnittsarea, materialets elektriska och termiska ledningsförmåga och erforderlig kapacitet för störningskrafter.
Hur motståndsstumssvetsning fungerar
Svetscykeln bygger på samordnad leverans av elektrisk energi och applicering av mekanisk kraft:
Fastspänning och inriktning:
Arbetsstyckets ändar greppas säkert i elektrodbackar av kopparlegering, vilket riktar in gränssnittet och förhindrar sidoförskjutning under belastning.
Nuvarande uppsägning och innehav:
Strömmen stängs av medan klämning och smidestryck bibehålls för att stabilisera kornstrukturen under kylning före frigöring.
Aktuell koncentration:
Elektrisk ström flyter genom de angränsande ytorna. Eftersom gränssnittskontaktmotståndet är betydligt högre än bulkmetallen, koncentreras värmeenergin exakt vid foggränsen, vilket snabbt höjer gränssnittstemperaturen.
Upprörande och smide:
När materialet når smidesplastområdet driver axiellt tryck ihop ändarna. Denna mekaniska förskjutning driver ut smälta oxider, föroreningar och överskott av material och bildar en raffinerad metallurgisk bindning.
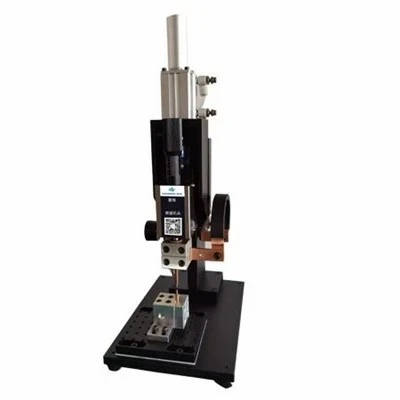
AC-motståndsstumsvetsare:Drivs av standard växelströmstransformatorer, designade för standardtråd och stavskarvning av kolstål med stabil energieffekt.
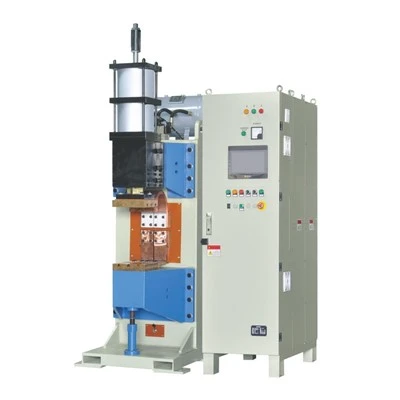
Medium Frequency Inverter (MFDC) stumsvetsare:Använd högfrekvent växelriktarreglering för att leverera exakt energikontroll, kortare svetscykler och balanserad trefas elektrisk belastning, lämplig för aluminium, kopparlegeringar och legerade stål.
Pneumatiska stumsvetsare:Använd pneumatiska cylindrar för snabbt, repeterbart grepp om arbetsstycket och stabil spännkraft över högfrekventa produktionsskift.
Servostyrda stumsvetsare:Integrera servomotorer med hög precision och linjära omkodare för att kontrollera förskjutning, hastighet och stört avstånd med strikt dimensionell repeterbarhet.
Kraftiga stång- och profilsvetsare:Byggd med styva gjutna ramar och hydrauliska klämmekanismer för att bearbeta stora tvärsnittsareor av konstruktionsstålstänger och tunga industriprofiler.
Ansökningar
Tråd- och stavdragningslinjer:
Kontinuerlig spolskarvning för bearbetning av stål, koppar och mässingstråd.
01
Fordonskomponenter:
Fast-state sammanfogning av ringämnen, rörformade konstruktionsenheter och styrkomponenter.
02
Verktygstillverkning:
Sammanfogning av skärhuvuden i höghastighetstål till skaft av kolstål för borrar, brotschar och kontinuerliga bandsågblad.
03
Hårdvara och industribågar:
Tillverkar slutna metallringar, handtag och strukturella trådramar.
04
Viktiga urvalsfaktorer
Tvärsnittsarea:
Mäts i kvadratmillimeter ($mm^2$), vilket bestämmer transformatorns kVA-värde och sekundär utström.
01
Materialegenskaper:
Elektrisk konduktivitet, termisk resistivitet och plastisk deformationsintervall dikterar energiinmatningshastigheter och erforderliga smideskraftprofiler.
02
Slut-ansiktsskick:
Planhet, fyrkantighet och ytrenhet före fastspänning påverkar kontaktmotståndets enhetlighet.
03
Klämnings- och rubbningskraft:
Mekanisk kraftkapacitet som krävs för att låsa arbetsstycket säkert och leverera tillräckligt smidestryck utan glidning.
04
Gemensamma integritetskrav:
Mål draghållfasthet, utmattningsgränser och toleranser för borttagning av blixtar efter svetsning.
05
Elektrodkäftar:Specialbearbetade käftprofiler i kopparlegering anpassade till specifika stavdiametrar, rörstorlekar och geometriska sektioner.
Spännmekanismer:Pneumatiska, hydrauliska eller växlande konfigurationer konstruerade för specifika grepplaster.
Förskjutningskontroll:Integrerade linjära omkodare och digitala monitorer för exakt mätning av störslag i realtid.
Integration av materialhantering:Manuella glidfixturer, pneumatiska inriktningsguider eller automatiserade lastgränssnitt.
Blixtborttagningssystem:Integrerade trimningsblad, brytningsverktyg eller sliptillbehör för att ta bort yttre svetsgrader omedelbart efter störningscykeln.
FAQ

Diskutera dina metallstumsvetskrav
Skicka in dina arbetsstyckesritningar, materialspecifikationer, provfoton, målproduktionskapacitet och mekaniska prestandakrav för att få en detaljerad teknisk konfiguration.
[ Begär tekniskt förslag ]
Vi är en av de mest erfarna tillverkarna och leverantörerna av motståndsstumsvetsmaskiner i Kina. Med ett professionellt produktionsteam erbjuder vi ett brett utbud av produkter med överlägsen kvalitet. Var snäll och köp anpassade motståndsstumsvetsmaskiner till konkurrenskraftigt pris från vår fabrik.